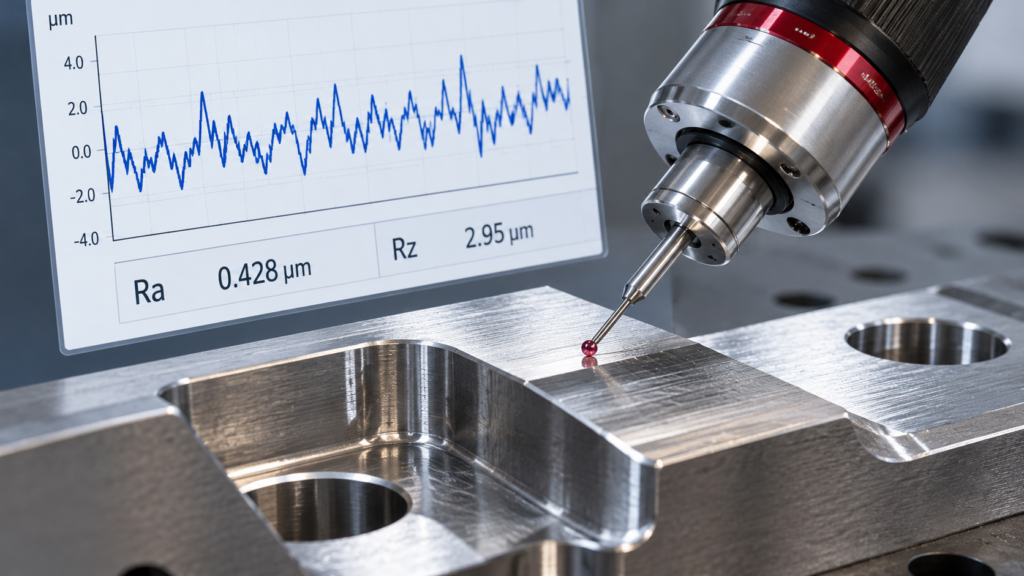
Độ nhám bề mặt Ra và Rz là hai thông số quan trọng dùng để đánh giá chất lượng bề mặt chi tiết sau gia công. Việc hiểu đúng ý nghĩa, cách đọc và lựa chọn các thông số này giúp doanh nghiệp kiểm soát chất lượng sản phẩm, đáp ứng yêu cầu kỹ thuật và nâng cao độ chính xác trong gia công cơ khí.
1. Độ nhám bề mặt là gì?
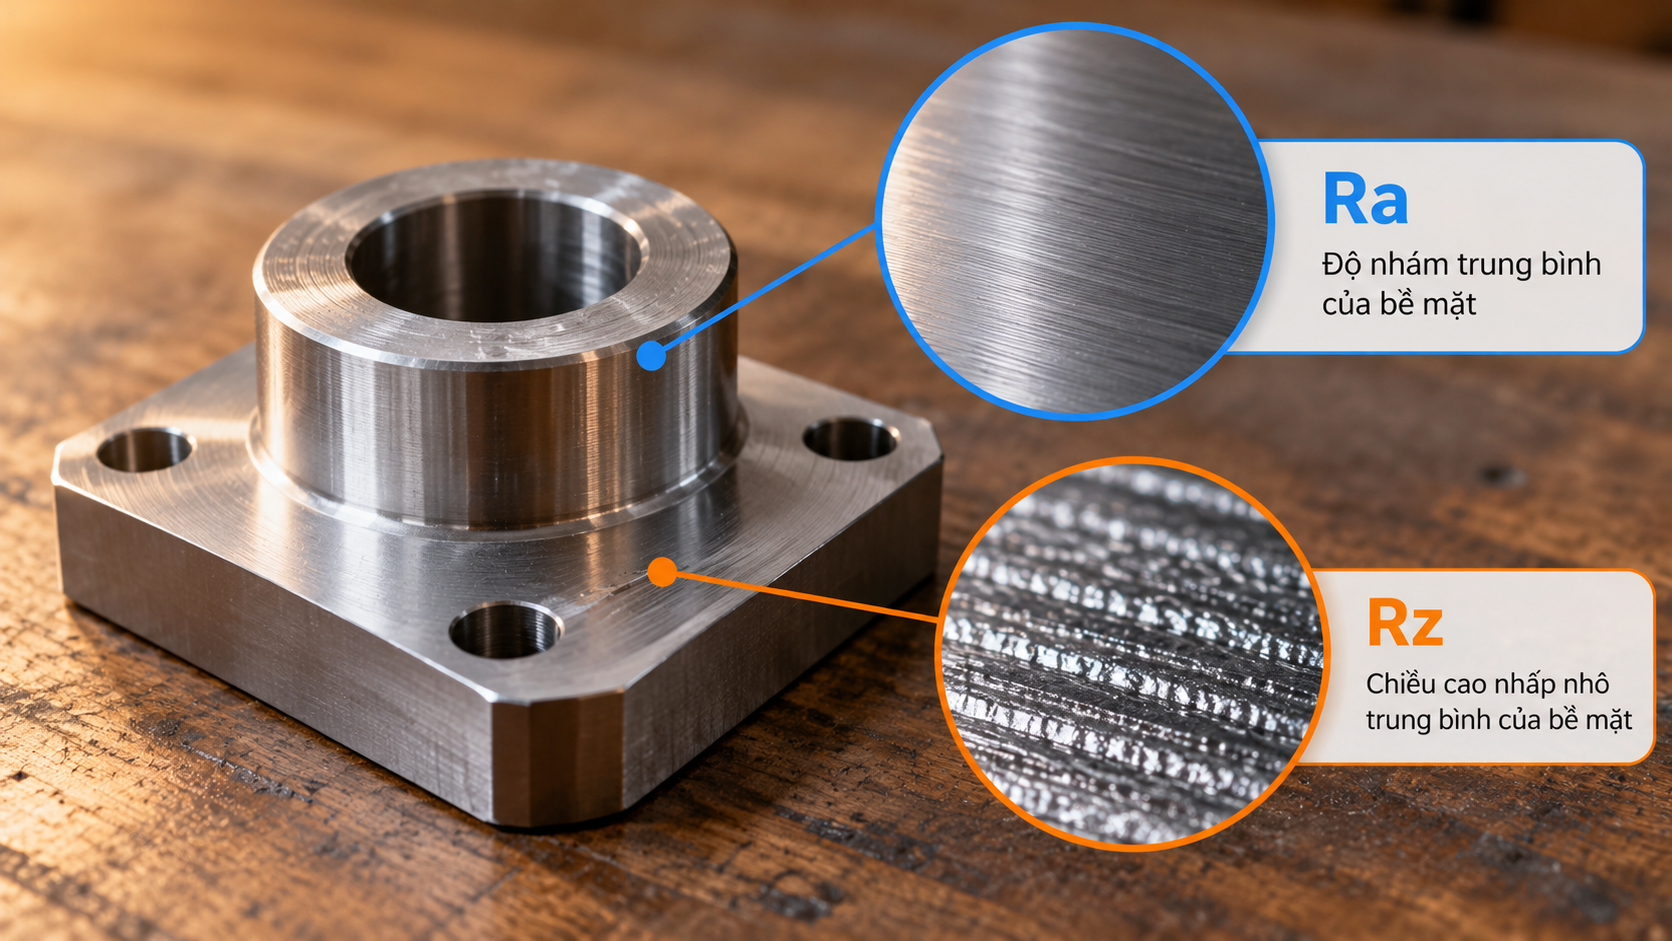
Độ nhám bề mặt là đặc trưng hình học thể hiện những mấp mô nhỏ trên bề mặt chi tiết sau gia công, được hình thành do quá trình cắt gọt, ma sát, rung động và các yếu tố công nghệ khác. Độ nhám ảnh hưởng đến ma sát, khả năng chống mài mòn, độ kín khít và tuổi thọ của chi tiết. Trong cơ khí chính xác, độ nhám thường được đánh giá thông qua các thông số như Ra và Rz.
2. Độ nhám Ra là gì?
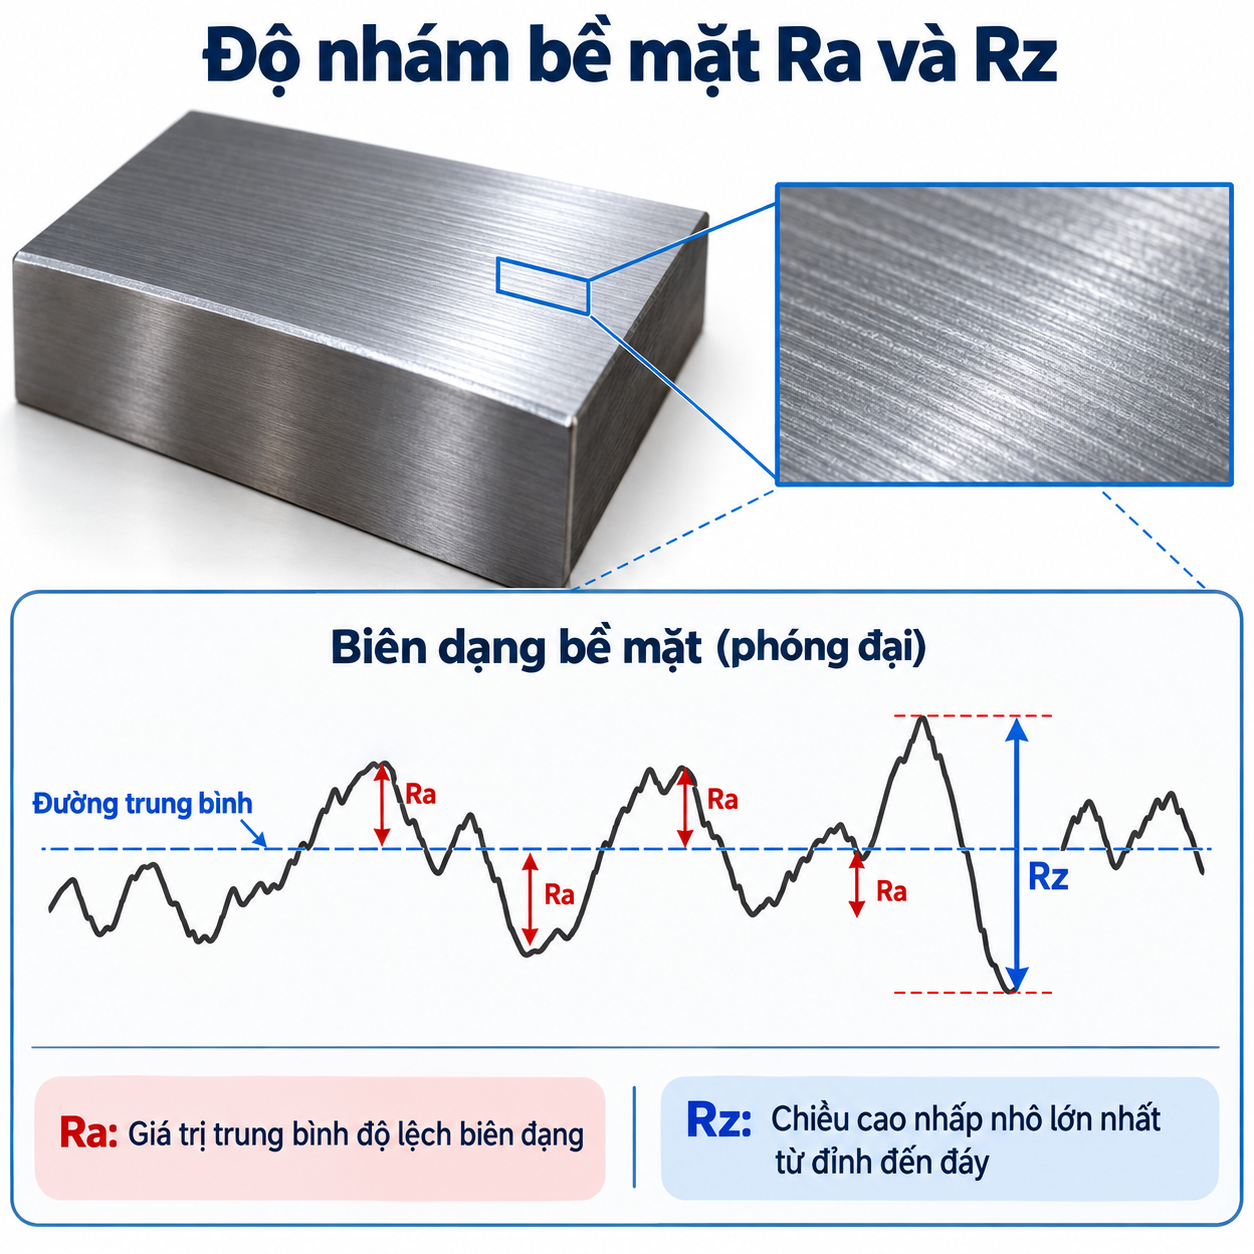
Ra (Roughness Average) là sai lệch trung bình số học của biên dạng bề mặt so với đường trung bình trong chiều dài đánh giá. Chỉ số này phản ánh mức độ nhấp nhô tổng thể của bề mặt, được tính bằng giá trị trung bình của trị tuyệt đối các sai lệch biên dạng so với đường trung bình. Đơn vị đo Ra thường là micromet (µm). Giá trị Ra càng nhỏ, bề mặt càng nhẵn theo tiêu chí đánh giá này.
3. Độ nhám Rz là gì?
Rz là thông số độ nhám bề mặt dựa trên chiều cao các đỉnh và đáy của biên dạng bề mặt trong chiều dài đánh giá, được xác định theo định nghĩa của tiêu chuẩn áp dụng. Thông số này phản ánh mức độ chênh lệch giữa các điểm nhô cao và các điểm lõm sâu trên bề mặt sau gia công.
So với Ra, Rz nhạy hơn với những bất thường cục bộ như đỉnh nhấp nhô cao, rãnh sâu hoặc vết xước trên bề mặt. Vì vậy, thông số này giúp đánh giá rõ hơn mức độ không đồng đều của biên dạng, đặc biệt đối với các chi tiết yêu cầu kiểm soát chặt chẽ chất lượng bề mặt.
Rz thường được biểu thị bằng micromet (µm). Giá trị Rz càng nhỏ, độ chênh lệch chiều cao của biên dạng bề mặt theo tiêu chí đánh giá càng thấp. Tuy nhiên, cần lưu ý rằng cách xác định Rz có thể khác nhau giữa các tiêu chuẩn hoặc phiên bản tiêu chuẩn, do đó cần căn cứ vào tiêu chuẩn được chỉ định trên bản vẽ kỹ thuật khi đo và đánh giá độ nhám.
4. Độ nhám Ra và Rz khác nhau thế nào?
| Tiêu chí | Ra |
Rz |
| Bản chất | Sai lệch trung bình số học | Chiều cao nhấp nhô theo định nghĩa tiêu chuẩn |
| Đặc điểm | Phản ánh mức nhám trung bình | Nhạy hơn với đỉnh cao, đáy sâu |
| Ưu điểm | Phù hợp kiểm soát độ nhám tổng thể | Hỗ trợ đánh giá các bất thường trên bề mặt |
| Hạn chế | Có thể không thể hiện rõ khuyết tật cục bộ | Kết quả phụ thuộc định nghĩa Rz và điều kiện đo |
| Ứng dụng | Kiểm soát chất lượng bề mặt thông dụng | Đánh giá bề mặt có yêu cầu cụ thể về độ nhấp nhô |
Lưu ý: Ra và Rz không thể thay thế hoàn toàn cho nhau. Hai bề mặt có cùng Ra vẫn có thể có Rz khác nhau do hình dạng và phân bố các đỉnh, đáy khác nhau.
5. Quy đổi độ nhám Ra và Rz như thế nào?
Ra và Rz có mối tương quan nhưng không có hệ số quy đổi cố định áp dụng chính xác cho mọi bề mặt.
Trong một số trường hợp thực tế, người ta có thể dùng tỷ lệ ước tính Rz ≈ 4Ra đến 7Ra để tham khảo. Tuy nhiên, tỷ lệ này không phải công thức quy đổi theo tiêu chuẩn và có thể sai lệch đáng kể tùy phương pháp gia công, hình dạng biên dạng và điều kiện đo.
Khi cần đáp ứng yêu cầu kỹ thuật, nên đo trực tiếp thông số được chỉ định hoặc đối chiếu theo tiêu chuẩn áp dụng, thay vì tự động quy đổi từ Ra sang Rz hay ngược lại.
6. Cách đọc độ nhám Ra và Rz trên bản vẽ kỹ thuật
Trên bản vẽ cơ khí, độ nhám thường được thể hiện bằng ký hiệu nhám bề mặt theo tiêu chuẩn áp dụng, đi kèm thông số Ra, Rz hoặc giá trị giới hạn tương ứng.
Ví dụ:
- Ra 1,6 µm: Yêu cầu độ nhám Ra không vượt quá 1,6 µm nếu bản vẽ quy định giới hạn trên.
- Rz 6,3 µm: Yêu cầu Rz theo giới hạn và điều kiện đánh giá được chỉ định trên bản vẽ.
- Ra 0,8 µm: Thường dùng cho các bề mặt cần độ nhẵn cao hơn so với Ra 3,2 µm.
Khi đọc bản vẽ, cần kiểm tra giá trị giới hạn, ký hiệu phương pháp gia công nếu có, hướng vân bề mặt và tiêu chuẩn được viện dẫn. Không nên chỉ nhìn con số mà bỏ qua yêu cầu kỹ thuật đi kèm.
7. Độ nhám Ra và Rz theo phương pháp gia công
Độ nhám đạt được phụ thuộc vào vật liệu, máy, dao cụ, chế độ cắt và yêu cầu công nghệ. Bảng dưới đây mang tính tham khảo, không phải giới hạn cố định cho từng phương pháp.
| Phương pháp gia công |
Đặc điểm bề mặt |
| Tiện CNC | Độ nhám phụ thuộc bước tiến, bán kính mũi dao và chế độ cắt |
| Phay CNC | Bị ảnh hưởng bởi bước tiến, độ đảo dao, rung động và đường chạy dao |
| Khoan | Bề mặt lỗ phụ thuộc dao khoan, vật liệu và khả năng thoát phoi |
| Mài | Có thể đạt độ nhám thấp, phù hợp với bề mặt yêu cầu độ chính xác cao |
| Doa | Thường dùng để hoàn thiện lỗ, cải thiện kích thước và chất lượng bề mặt |
| Đánh bóng | Giảm các mấp mô bề mặt, phù hợp với yêu cầu hoàn thiện cao |
Không thể xác định chính xác Ra hoặc Rz chỉ dựa vào tên phương pháp gia công. Giá trị thực tế cần được kiểm tra bằng thiết bị đo phù hợp.
8. Yếu tố nào ảnh hưởng đến độ nhám Ra và Rz?
Các yếu tố chính ảnh hưởng đến độ nhám bề mặt Ra và Rz gồm:
– Chế độ cắt: Tốc độ cắt, lượng chạy dao và chiều sâu cắt ảnh hưởng đến quá trình hình thành bề mặt trong gia công. Đặc biệt, lượng chạy dao và tốc độ cắt không phù hợp có thể làm xuất hiện vết dao rõ, lẹo dao hoặc các khuyết tật trên bề mặt, khiến độ nhám tăng.
– Dao cụ: Hình học lưỡi cắt, bán kính mũi dao, độ mòn và độ sắc của dao quyết định khả năng tạo ra bề mặt gia công. Dao bị mòn, sứt mẻ hoặc có bán kính mũi dao không phù hợp có thể để lại vết xước, làm giảm chất lượng bề mặt và tăng giá trị Ra, Rz.
– Độ cứng vững: Rung động của máy, đồ gá và chi tiết có thể làm tăng độ nhám bề mặt. Khi hệ thống thiếu độ cứng vững, dao và chi tiết dễ phát sinh rung động trong quá trình cắt, tạo ra các vết lượn sóng hoặc gợn bề mặt không mong muốn.
– Vật liệu gia công: Độ cứng, độ dẻo và khả năng tạo lẹo dao của vật liệu ảnh hưởng đến chất lượng bề mặt sau gia công. Vật liệu có độ dẻo cao hoặc dễ tạo phoi bám trên lưỡi cắt có thể gây xé bề mặt, làm xuất hiện các điểm lồi lõm và khiến độ nhám khó kiểm soát.
– Dung dịch trơn nguội: Khả năng làm mát, bôi trơn và thoát phoi của dung dịch ảnh hưởng đến sự ổn định của quá trình cắt. Việc sử dụng dung dịch phù hợp giúp giảm ma sát, hạn chế nhiệt phát sinh, tránh phoi cào xước bề mặt và cải thiện chất lượng gia công.
– Điều kiện máy và gá đặt: Độ chính xác trục chính, độ đảo dao và độ ổn định khi gá đặt chi tiết đều tác động đến độ nhám Ra và Rz. Nếu trục chính có độ đảo lớn hoặc chi tiết được kẹp không chắc chắn, bề mặt gia công có thể xuất hiện sai lệch hình học và các vết nhám không đồng đều.
Để đạt độ nhám theo yêu cầu bản vẽ, cần phối hợp hợp lý giữa thiết bị, dao cụ, thông số công nghệ và điều kiện gá đặt, đồng thời kiểm tra bề mặt bằng phương pháp đo phù hợp. Việc kiểm soát đồng bộ các yếu tố này giúp duy trì chất lượng gia công ổn định và hạn chế sai hỏng sản phẩm.Để đạt độ nhám yêu cầu, cần phối hợp hợp lý giữa thiết bị, dao cụ, thông số công nghệ và quy trình kiểm tra.
9. Cách đo độ nhám Ra và Rz
Có thể đo độ nhám bằng các phương pháp sau:
- Máy đo độ nhám tiếp xúc: Đầu dò di chuyển trên bề mặt, ghi nhận biên dạng để tính Ra, Rz và các thông số liên quan.
- Thiết bị đo quang học: Sử dụng phương pháp quang học để đánh giá bề mặt mà không cần đầu dò tiếp xúc, phù hợp với một số vật liệu và hình dạng nhất định.
- Phương pháp so sánh mẫu: So sánh bề mặt với mẫu chuẩn, thích hợp kiểm tra nhanh nhưng độ tin cậy phụ thuộc điều kiện quan sát và người đánh giá.
Khi đo, cần chọn chiều dài đánh giá, bộ lọc, hướng đo và điều kiện đo theo tiêu chuẩn phù hợp. Bề mặt phải được làm sạch, tránh bụi bẩn hoặc dầu làm ảnh hưởng kết quả.
10. Khi nào nên dùng Ra, khi nào nên dùng Rz?
Nên dùng Ra khi cần kiểm soát độ nhám trung bình của bề mặt, phục vụ kiểm tra chất lượng thường xuyên và so sánh kết quả gia công.
Nên dùng Rz khi yêu cầu kỹ thuật chú trọng chiều cao đỉnh – đáy, khả năng làm kín, tiếp xúc hoặc cần kiểm soát các mấp mô đáng kể trên bề mặt.
Trong thực tế, việc lựa chọn phụ thuộc chức năng chi tiết, yêu cầu trên bản vẽ và tiêu chuẩn áp dụng. Với các bề mặt quan trọng, kỹ sư có thể cần kiểm soát đồng thời Ra, Rz và những thông số hình học khác.

11. Câu hỏi thường gặp về độ nhám Ra và Rz
11.1. Độ nhám ảnh hưởng thế nào đến chất lượng chi tiết?
Độ nhám ảnh hưởng đến ma sát, mài mòn, độ kín khít, khả năng bôi trơn, độ bền mỏi và chất lượng lắp ghép. Bề mặt quá nhám hoặc quá nhẵn so với yêu cầu đều có thể làm giảm hiệu quả làm việc của chi tiết.
11.2. Có thể quy đổi chính xác Ra sang Rz không?
Không. Ra và Rz phản ánh những đặc trưng khác nhau của biên dạng bề mặt. Không có hệ số quy đổi cố định chính xác cho mọi trường hợp; cần đo trực tiếp hoặc áp dụng phương pháp được quy định trong tiêu chuẩn kỹ thuật.
11.3. Ra càng nhỏ có phải càng tốt không?
Không. Ra nhỏ thể hiện bề mặt nhẵn hơn theo thông số Ra, nhưng độ nhẵn tối ưu phải phù hợp với chức năng chi tiết. Một số bề mặt cần độ nhám nhất định để giữ dầu bôi trơn, tăng khả năng bám dính hoặc đáp ứng điều kiện làm việc. Gia công quá mức còn làm tăng thời gian và chi phí sản xuất.
Ra và Rz là hai thông số quan trọng trong kiểm soát chất lượng bề mặt gia công cơ khí. Ra phản ánh độ nhám trung bình, trong khi Rz tập trung hơn vào chiều cao nhấp nhô theo định nghĩa tiêu chuẩn. Hiểu đúng sự khác biệt giữa hai thông số giúp kỹ sư lựa chọn yêu cầu phù hợp, kiểm tra chính xác và tối ưu quy trình gia công.
Trong gia công cơ khí chính xác, độ nhám cần được xem xét cùng dung sai kích thước, dung sai hình học và chức năng làm việc của chi tiết để bảo đảm chất lượng sản phẩm.
